News center
弹簧科普
【概要描述】碟形弹簧疲劳断裂?别急着怪材料,先看这 6 个失效源头本文由锐尔立弹性整理分享,专注碟形弹簧设计制造与失效分析解决方案 在碟形弹簧的研发与验证过程中,疲劳试验是
【概要描述】碟形弹簧疲劳断裂?别急着怪材料,先看这 6 个失效源头本文由锐尔立弹性整理分享,专注碟形弹簧设计制造与失效分析解决方案 在碟形弹簧的研发与验证过程中,疲劳试验是
本文由锐尔立弹性整理分享,专注碟形弹簧设计制造与失效分析解决方案
在碟形弹簧的研发与验证过程中,疲劳试验是判断产品可靠性的关键环节。很多时候,试验进行到一半会发生断裂,并不一定意味着材料本身不合格,而是设计、制造、热处理、表面状态或试验工况中的某一个环节出现了 “疲劳裂纹突破口”。
从工程经验来看,30万次断裂通常属于中低周疲劳失效。它往往不是一次性过载,而是交变载荷反复作用下,局部应力集中区域先产生微裂纹,随后裂纹逐步扩展,最终导致断裂。因此,分析碟簧早期疲劳断裂,重点不是简单判断 “强度够不够”,而是回答:裂纹从哪里萌生、为什么扩展得这么快。
原材料质量是疲劳寿命的基础。如果弹簧钢内部存在非金属夹杂物、偏析、带状组织或淬透性不足,即使外观没有问题,也可能在交变载荷下提前失效。
常见问题包括:
非金属夹杂物集中:氧化物、硫化物等夹杂物会破坏材料连续性,成为裂纹萌生点。
材料淬透性不足:厚截面碟簧如果芯部没有充分淬硬,心部韧性下降,疲劳寿命会明显降低。
批次稳定性差:不同炉批、不同钢厂的材料纯净度和淬透性存在差异,若入厂检验不到位,很容易导致试验结果波动。
这一阶段的关键不是只看牌号,而是看材料纯净度、金相组织和热处理响应。
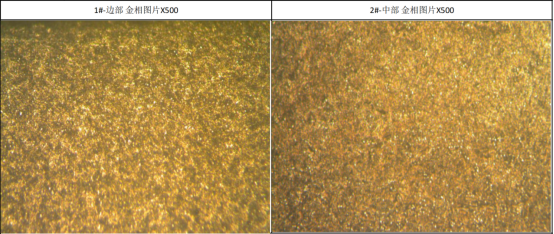
热处理是影响碟簧疲劳寿命核心关键的因素之一。同样的材料,不同的淬火、回火工艺,疲劳寿命可能相差数倍甚至一个数量级。
重点关注以下几点:
1. 硬度控制不当
碟簧硬度并非越高越好。硬度过高,材料脆性增加,容易发生早期疲劳断裂;硬度过低,则屈服强度不足,容易出现塑性变形,导致应力分布恶化。
一般情况下,弹簧钢碟簧较常见的控制区间为:
HRC 42–52
具体数值仍需结合材料牌号、厚度、成型方式和使用工况确定。
2. 表面脱碳
表面脱碳是碟簧疲劳断裂的高频诱因。脱碳层会使表层材料强度下降,疲劳裂纹容易从表面萌生。即使基体硬度合格,薄薄一层脱碳也可能让寿命从百万次级别降到几万至十几万次级别。
3. 回火不充分
淬火后残余应力如果没有得到充分释放,会与工作应力叠加,形成复杂的应力状态,加速裂纹扩展。
4. 热处理变形
热处理后如果碟簧出现翘曲、平面度超差或锥角不稳定,会导致受力不均,局部应力显著升高。
疲劳失效有一个重要规律:
大多数疲劳裂纹起源于表面。碟簧在冲压、剪切、磨削、搬运和装配过程中,都可能留下表面损伤。这些损伤虽然肉眼可能不明显,但在交变载荷下会成为应力集中点。
常见制造缺陷包括:
1. 内孔、外圆边缘的冲压毛刺;
2. 剪切断面撕裂带;
3. 表面划伤、压痕、磕碰;
4. 磨削刀痕;
5. 尖角、锐边和局部凸起;
6. 喷丸强度不足或过喷。
其中,内外圆边缘毛刺和表面压痕是很多早期疲劳断裂的起点。
喷丸是提升碟簧疲劳寿命的重要手段,但其效果取决于喷丸强度、覆盖率、丸粒材质和零件表面状态。
如果喷丸不足,表面压应力层不够明显,疲劳寿命提升有限;如果喷丸过度,又可能造成表面微裂纹或边缘塑性变形,反而加速失效。
因此,喷丸不能只作为一道 “标配工序”,而应根据碟簧厚度、材料、硬度和应力水平进行针对性验证。
碟簧疲劳试验早期断裂,也可能源于设计阶段的应力判断不够充分。
例如:
1. 工作应力过高
如果试验载荷设置过大,或使用工况接近压平状态,碟簧局部应力会明显升高。尤其在高频交变载荷下,应力幅过大将直接缩短疲劳寿命。
2. 组合方式不合理
多片叠合或对合组合时,如果片间摩擦、支撑条件或受力状态控制不当,可能出现单片受力过大的情况。
3. 锥高与厚度比例不当
碟簧的 h0/t 比值会影响应力分布。若比例设计不合理,局部应力系数可能恶化,导致疲劳寿命下降。
疲劳试验结果是否可靠,首先取决于试验系统是否真实反映了产品实际受力状态。
以下问题尤其值得排查:
1) 试验机压头与碟簧支撑面是否平行;
2) 载荷是否对中,是否存在偏载;
3) 试验频率是否过高,是否导致碟簧发热;
4) 压头或工装是否存在尖角压伤;
5) 最大、最小载荷设置是否合理;
6) 是否存在连续压平循环;
7) 试验件是否存在装配损伤。
很多30万次断裂,并不是材料或热处理单项不合格,而是偏载、表面缺陷、残余应力和高应力幅共同作用的结果。
在锐尔立弹性大量碟簧失效案例中,30万次断裂多属于多因素叠加失效,建议按照下面优先级开展排查:
第一步:确认断口起源
用放大镜或扫描电镜观察断口,判断裂纹起源位置:
起源于内外圆边缘:重点排查冲压毛刺、剪切撕裂、锐边;
起源于表面:重点排查脱碳、划伤、压痕、喷丸异常;
起源于亚表面或内部:重点排查夹杂物、材料组织、淬透性。
第二步:检测硬度与金相
检查不同位置硬度,确认是否存在硬度过高、过低或硬度梯度过大。同时检查脱碳层、回火组织、夹杂物和塑性变形情况。
第三步:复核试验条件
确认载荷、行程、频率、对中情况、工装接触状态和装配方式。
第四步:评估制造过程
重点检查冲压、热处理、磨削、喷丸、清洗和包装过程中是否存在表面损伤风险。
第五步:重新校核设计应力
结合碟簧尺寸、材料、组合方式和试验载荷,重新评估最大应力、应力幅和安全余量。
总之,材料夹杂物、表面脱碳、冲压毛刺、表面压痕、硬度异常、喷丸不足、试验偏载、设计应力过高、工装接触不良等因素都可能影响疲劳寿命,因此,解决早期疲劳断裂,不能只靠换材料,而要建立一套完整的失效分析逻辑:从断口找源头,从金相看组织,从工艺找变量,从试验找边界,从设计校核应力。