News center
弹簧科普
【概要描述】PCB 主轴碟簧高速特性与工程应用要点PCB 钻孔、铣削电主轴多为气浮超高速主轴,转速普遍可达 80000–300000 r/min,主轴内部拉杆拉刀机构依靠碟
【概要描述】PCB 主轴碟簧高速特性与工程应用要点PCB 钻孔、铣削电主轴多为气浮超高速主轴,转速普遍可达 80000–300000 r/min,主轴内部拉杆拉刀机构依靠碟
PCB 钻孔、铣削电主轴多为气浮超高速主轴,转速普遍可达 80000–300000 r/min,主轴内部拉杆拉刀机构依靠碟簧组持续提供稳定拉刀力,是夹持微小钻头、保证微孔加工精度的核心弹性元件。PCB 主轴内部轴向空间狭小、换刀频次高、离心效应显著,因此几乎全部采用薄型精密碟簧成组对合装配,区别于普通加工中心 BT 主轴碟簧。
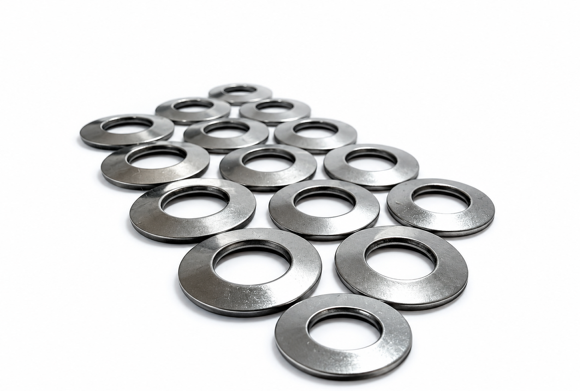
碟簧组套装在主轴拉杆上,依靠预压缩产生持续拉力:
· 拉刀状态:碟簧回弹,拉动拉杆、拉爪锁紧微小刀柄,维持夹持力;
· 松刀状态:打刀气缸向前推动拉杆,进一步压缩碟簧,拉爪张开,实现换刀;
· 高速旋转时,碟簧自身离心力会抵消一部分拉刀力,转速越高,夹持力衰减越明显,这也是 PCB 主轴碟簧设计最关键的难点。
PCB 主轴碟簧大多遵循 DIN EN 16983(原 DIN2093),也可参照 GB/T 1972-2005;主流材质为51CrV4 / 50CrV4,少数高端型号采用高强度弹簧钢,部分做喷丸、久美特 / 达克罗表面处理,提升疲劳与防锈能力,适配 PCB 车间切削液潮湿环境。 特点:薄片、小外径、高平面度、载荷一致性要求高;单片厚度通常 0.6–1.8 mm,多片串联 + 并联混合组合,控制总行程与目标拉刀力。
PCB 主轴碟簧属于周期性疲劳件,典型失效:
1. 应力松弛:长期循环后预紧力缓慢下降,抓刀力不足,钻头打滑、孔位偏、断钻;
2. 疲劳开裂、碎裂:压缩量超限、装配不同心、润滑不良、动平衡差;
3. 高速失稳:碟簧组过长、导向间隙不合理,高速下偏摆,加剧主轴振动、孔粗超标。 行业经验寿命参考:常规工况约 20 万次换刀循环,到寿命后建议预防性更换,避免批量报废板子。
1. 单片压缩量控制在最大行程的 10%~75% 区间,严禁压并;
2. 同方向叠片一般不超过 3 片,多片组合中间增加隔片,减少摩擦迟滞;
3. 碟簧组总长不宜过大,降低高速离心偏摆风险;
4. 导向芯轴表面硬化抛光,保留合理间隙,少量润滑,减少磨损与发热。
PCB 主轴碟簧不只是简单弹性垫片,是一套受疲劳、离心力、温度、切削液腐蚀耦合作用的精密弹性系统。它直接决定微小钻头夹持可靠性、孔位精度、断钻率,在 PCB 微孔加工良率管控中是容易被忽略但非常关键的易损件。