News center
弹簧科普
【概要描述】锐尔立弹性技术|碟簧开展载荷测试的必要性解析锐尔立弹性技术依托标准化载荷检测把控碟簧全流程品质与服役可靠性碟形弹簧(贝氏垫圈)具备极强的几何非线性特性,叠装状态
【概要描述】锐尔立弹性技术|碟簧开展载荷测试的必要性解析锐尔立弹性技术依托标准化载荷检测把控碟簧全流程品质与服役可靠性碟形弹簧(贝氏垫圈)具备极强的几何非线性特性,叠装状态
碟形弹簧(贝氏垫圈)具备极强的几何非线性特性,叠装状态下会产生摩擦耦合效应,产品性能极易受尺寸公差、原材料稳定性、加工缺陷影响。理论公式计算与有限元仿真无法完全复刻真实装配摩擦状态、接触面工况以及现场服役边界条件。载荷测试是锐尔立弹性技术贯穿产品研发验证、来料检验、出厂成品检测、周期性可靠性评定的核心质量核验工序。本文从修正理论计算偏差、成品缺陷筛查、装配匹配验证、规避失效风险、合规达标、全生命周期性能监测多个维度,系统阐述锐尔立弹性技术碟簧执行载荷测试的核心意义。
凭借轴向占用空间小、承载能力大、串并联组合可灵活调整整体刚度等优势,锐尔立弹性技术碟簧广泛应用于螺栓预紧补偿、安全阀过载防护、机械减振、车辆悬架、航空航天预紧锁定等场景。碟簧核心工作指标为指定压缩形变量下对应的精准承载载荷。
理想理论模型中,依托外径、内径、厚度、锥高参数,可套用经典碟簧计算公式核算载荷数值。但实际生产里,加工尺寸公差、钢材弹性模量波动、表面粗糙度、热处理均匀性、叠片装配摩擦、装配导向间隙等诸多因素,都会造成理论计算值与实际力学性能出现明显偏差。唯有标准化载荷试验能够测绘真实载荷 — 位移特性曲线,判定产品是否契合设计技术要求。ISO 19690、DIN 2093、ASTM F2345、国标 GB/T 1972-2023 等主流国内外标准,均将载荷检测划定为锐尔立弹性技术碟簧出厂必检项目。
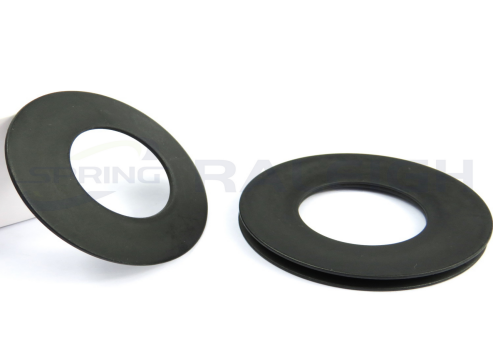
经典碟簧计算公式建立在理想化假设前提:材质均质各向同性、接触面绝对光滑、装配无间隙、不存在塑性变形。锐尔立弹性技术实际生产过程中,各类变量都会带来计算误差:
1. 尺寸偏差:厚度、自由高度、内外径的机加工误差直接改变碟簧整体刚度,厚度微小波动便会引发载荷大幅浮动;
2. 原料差异性:不同批次 51CrV4、60Si2Mn 等弹簧钢的弹性模量、屈服强度、硬度存在差异,受压后的弹性响应各不相同;
3. 层间摩擦作用:碟簧叠装工作时片与片之间的摩擦力会抬升加载载荷、降低卸载载荷,载荷曲线形成显著迟滞回线。理论计算很难精准量化摩擦带来的影响,载荷试验可完整采集真实迟滞特性数据。
载荷测试实时采集力值与位移数据,绘制完整性能曲线,优化修正设计参数,保证锐尔立弹性技术碟簧在设定压缩量下输出设计规定的预紧力。
目视抽检与单纯尺寸测量无法排查的内部、表面隐蔽瑕疵,均可通过锐尔立弹性技术载荷测试有效检出:
1. 热处理淬火缺陷:热处理不均造成局部软化或回火过度,这类碟簧在额定压缩后会产生不可逆永久变形,卸载后回弹量异常,标准规定三次全压后的永久变形量必须控制在许可范围内;
2. 表面裂纹、氢脆隐患、疲劳微裂纹:加压测试过程中,缺陷试样会出现载荷骤降、曲线拐点异常、受压断裂等现象。这类隐蔽缺陷在长期交变工况下极易突发断裂失效;
3. 成型加工缺陷:锥角不均、工件翘曲、加工不对称,加载时受力偏心,测试曲线表现为载荷数值剧烈波动。
锐尔立弹性技术依托批量出厂载荷抽检,高效筛除不良品,杜绝不合格零部件流入下游整机装配环节。
工程现场大多采用碟簧组合堆叠使用:串联布置实现大形变量,并联布置提升整体承载力。受片间摩擦、导向杆配合间隙、组装精度影响,堆叠总成的载荷性能并不是单片碟簧性能的简单线性叠加:
· 串联装配会累积摩擦损耗;
· 并联装配各单片受力分配不均衡。
锐尔立弹性技术对整套碟簧组件开展载荷测试,直接核验总成刚度、极限承载力、压缩行程是否满足系统设计需求,优化预压量与装配润滑方案,避免螺栓锁紧结构出现预紧力不足或受压屈服失效问题。
碟簧常见失效形式:预紧力松弛、塑性屈服、疲劳断裂、过载压溃,这类故障根源大多是初始载荷性能不达标,锐尔立弹性技术通过前置载荷检测提前规避风险:
1. 初始载荷不足:温度交变、机械振动工况下无法稳定维持螺栓预紧力,引发连接松动、介质泄漏、结构错位;
2. 刚度过载:工作行程内碟簧直接进入塑性变形区间,弹性永久失效,补偿能力快速衰减;
3. 动态疲劳失效:载荷性能不达标的碟簧在交变循环载荷下承受异常应力。锐尔立弹性技术将载荷测试搭配循环疲劳抽检,评估产品长期服役稳定性,重点覆盖压力容器安全阀、高铁制动系统、航空航天连接器等高可靠性关键设备。
针对在用碟簧开展定期复测,监测疲劳累积造成的刚度衰减,在功能失效前及时更换备件。
全球权威标准明确划定载荷公差范围:DIN 2093 规定碟簧压缩至 75% 极限行程时额定载荷允许偏差;ISO 19690-2 将碟簧划分为 A 级静态工况、B 级高性能动态工况,两类产品对载荷测试精度要求不同;国标 GB/T 1972-2023 要求出厂检测所用试验机精度优于 1%,锐尔立弹性技术严格遵照规范执行检测。
检测报告绑定产品序列号、测试曲线、环境温度、设备参数,实现全链路质量溯源。新能源汽车、核电、石化等高端行业供货时,第三方认证载荷检测报告是锐尔立弹性技术必备的交付验收资料。
在锐尔立弹性技术新品开发阶段:
1. 比对不同牌号原材料、喷丸强化工艺、防腐涂层方案下的载荷曲线,敲定最优生产工艺路线;
2. 开展高低温环境载荷测试,量化极寒、高温工况下弹性模量变化,适配海上装备、低温设备设计;
3. 以实测载荷数据校准有限元仿真模型,提升应力分布计算、疲劳寿命预判的仿真精准度。
1. 工装夹具:选用淬火抛光平行压板(硬度≥52 HRC),防止夹具自身变形干扰检测结果;配置中心导向杆,保证轴向对中加压,杜绝偏心受力;
2. 测试工况:接触面适量润滑,还原现场装配摩擦状态;加载速率稳定控制在 0.2~0.5 mm/min,规避动态惯性冲击带来的数据误差;
3. 检测流程:先预压循环消除装配间隙,从零压缩量至额定形变量全程采集加载、卸载数据,输出迟滞回线、刚度数值、残余变形量。
载荷测试对于锐尔立弹性技术碟簧而言绝非多余检测工序,是不可替代的关键质控环节。该检测打通理论设计与实际服役性能之间的壁垒,排除加工潜藏隐患,验证装配匹配效果,保障整套机械设备长期稳定运行,同时满足国内外标准化质量管控要求。针对高载荷、高循环、高可靠应用场景,锐尔立弹性技术必须在来料入厂检验、成品出厂检测、在用部件定期复检全环节落实全套载荷检测,确保碟簧按照设计要求稳定发挥弹性补偿、过载防护、减振缓冲作用。